

Технологический процесс производства сосудов под давлением на заводе-изготовителе
2024-06-17
Технологический процесс производства сосудов под давлением на заводе-изготовителе включает в себя следующие основные этапы, каждый из которых подробно описан и систематизирован ниже.
Выбор и входной контроль материалов:
Производство сосудов под давлением начинается с выбора подходящих материалов. Чаще всего используются углеродистая сталь, нержавеющая сталь, легированные стали и другие материалы, которые должны соответствовать требованиям по прочности, коррозионной стойкости и вязкости, установленным в проекте.
Перед поступлением материалов на склад проводится строгий входной контроль, включающий химический анализ, механические испытания, неразрушающий контроль и другие проверки, чтобы гарантировать соответствие качества материалов стандартам.
Проектирование и разработка чертежей:
На основе условий эксплуатации и функциональных требований инженер-конструктор выполняет конструкторскую проработку сосуда под давлением. В процессе проектирования учитываются рабочее давление, температура, свойства среды и другие факторы.
После завершения проектирования разрабатываются подробные рабочие чертежи, которые служат основой для последующего изготовления.
Раскрой и формообразование:
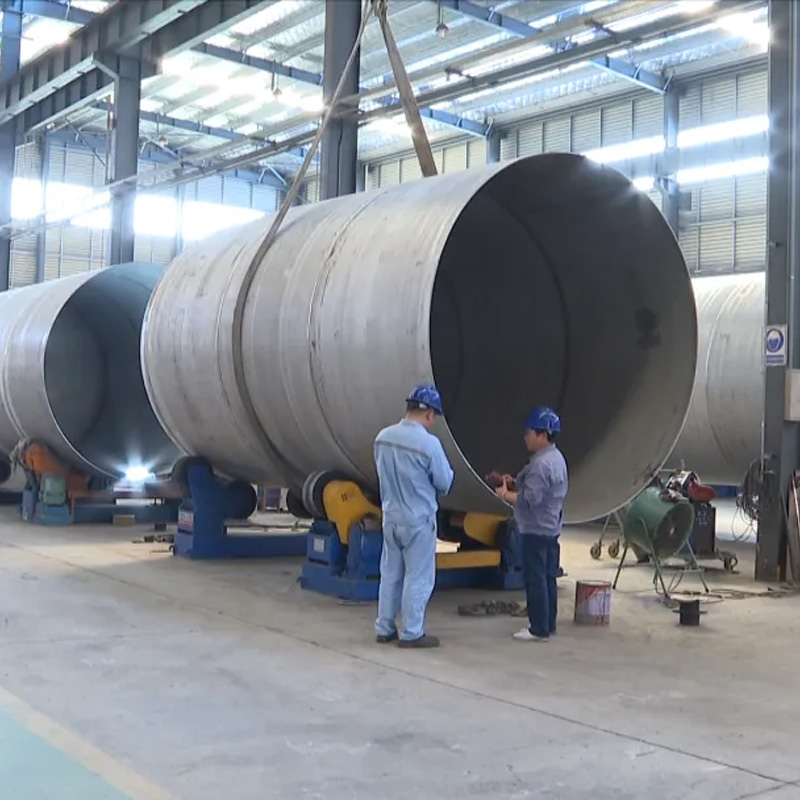
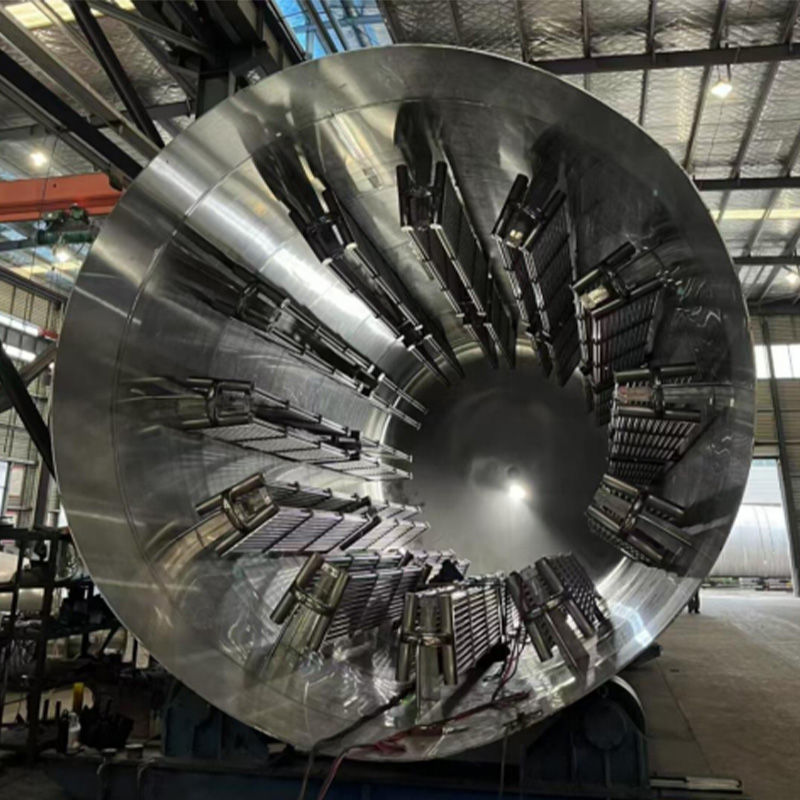
В соответствии с чертежами выбранный материал разрезается на заготовки необходимых размеров, а затем подвергается формообразованию. Методы формообразования включают вальцовку, штамповку, сварку и другие.
В процессе формообразования необходимо строго контролировать точность размеров и формы, чтобы обеспечить успешное выполнение последующих операций.
Сварка и термическая обработка:
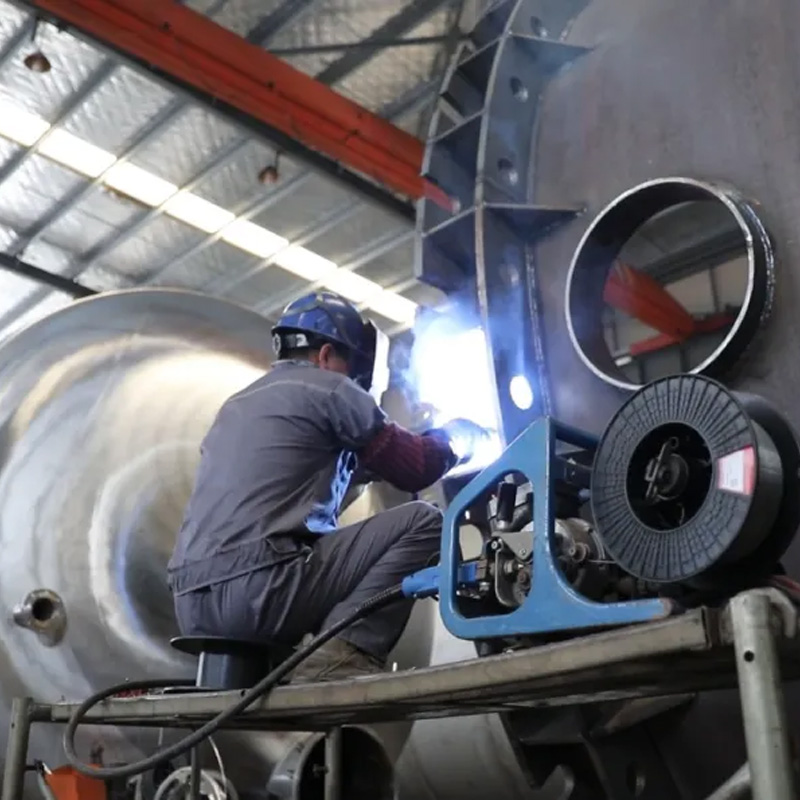
Сварка является одним из ключевых этапов изготовления сосудов под давлением. Требуется выбор оптимального способа сварки, сварочных материалов и параметров режима для обеспечения качества сварных швов.
После сварки проводится термическая обработка для снятия остаточных напряжений и улучшения механических свойств металла.
Неразрушающий контроль:
Неразрушающий контроль является обязательной операцией при производстве сосудов под давлением и важнейшим этапом обеспечения качества.
Наиболее распространёнными методами неразрушающего контроля являются радиографический контроль (RT), ультразвуковой контроль (UT), магнитопорошковый контроль и другие. Эти методы позволяют выявлять дефекты в сварных швах и основном металле, такие как трещины, непровары, шлаковые включения и т.д.
Гидравлические (пневматические) испытания:
Испытания на герметичность и прочность являются важнейшим средством проверки герметичности и несущей способности сосуда под давлением. В процессе испытаний внутреннее давление в сосуде постепенно повышается, и наблюдается, не появляются ли утечки или деформации.
Испытания проводятся на специально оборудованных стендах квалифицированным персоналом.
Антикоррозионная защита и теплоизоляция:
Для сосудов под давлением, эксплуатируемых в агрессивных средах, предусматривается антикоррозионная обработка (нанесение антикоррозионных покрытий, гальванизация и т.п.) и теплоизоляция для снижения тепловых потерь и повышения энергоэффективности.
Финальный контроль и упаковка:
После завершения изготовления сосуд подвергается окончательной приёмочной проверке, включающей внешний осмотр, контроль размеров, функциональные испытания. Только продукция, прошедшая все проверки, допускается к отгрузке.
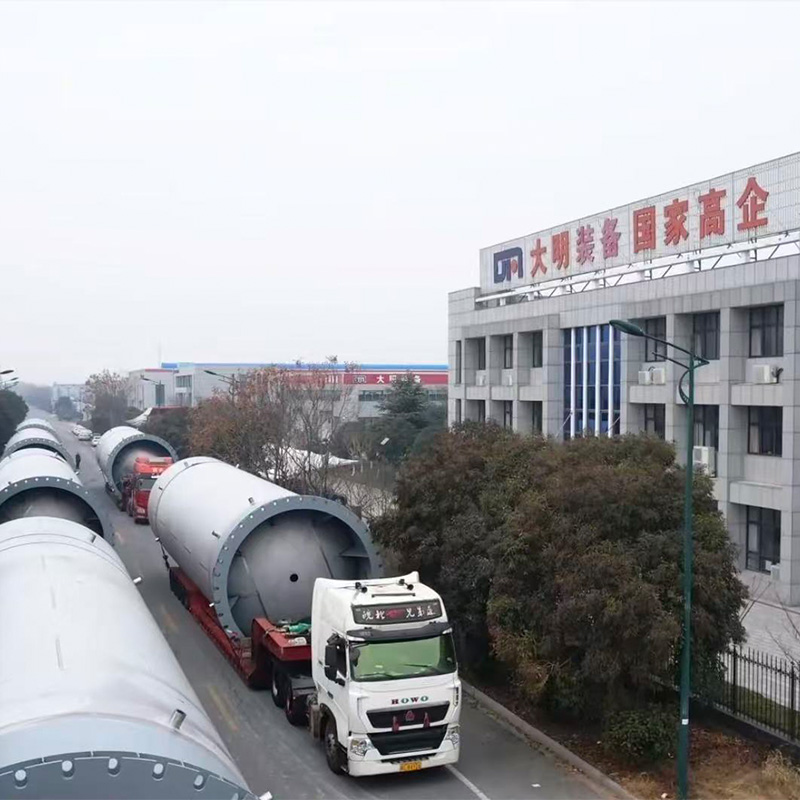
Готовая продукция упаковывается для предотвращения повреждений при транспортировке.
Прослеживаемость качества и управление документацией:
Для гарантии качества и безопасности эксплуатации завод-изготовитель создаёт систему прослеживаемости и ведёт архивную документацию, что позволяет при возникновении проблем оперативно установить причины и принять корректирующие меры.
Таким образом, технологический процесс производства сосудов под давлением представляет собой сложный и тщательно контролируемый комплекс операций, требующий строгого контроля качества на каждом этапе для обеспечения безопасности и надёжности готового изделия.